
Hogyan hoz létre dimenziós textúrát a filmen az UV-lakknyomtatás
A lapos tintafedés és a megemelkedett, tapintható felülethatások két különböző mechanizmus révén jönnek létre, bár mindkettő ugyanazon a hordozón indul. A szabványos nyomtatás vékony, egyenletes színezőréteget hoz létre, amely a teljes lapon egyenletes vastagságra szárad vagy kikeményedik. uv-lakkos nyomtatás ehelyett szabályozott, változó mennyiségben átlátszó vagy pigmentált gyantát rak le, majd ultraibolya fény alatt szinte azonnal megkeményedik, mielőtt esélye lenne kilapulni. Mivel a gyanta megőrzi alakját, amíg kikeményedik, a nyomtatott terület megtartja a magasságot, az élek határozottságát és a felületi textúrát, amit az oldószer alapú vagy vízbázisú bevonat egyszerűen nem tud megtartani. Ez a megkülönböztetés kézzel is könnyen érzékelhető: húzza végig az ujját egy hagyományos bevonatú fényes címkén, és a felület egyenletesen sima lesz, míg az UV-textúrájú területen jól észlelhető bordák, élek vagy szemcsék, amelyeket a szem a tükröződés eltolódásaként érzékel, még mielőtt a kéz megerősítené.
A PET és hasonló poliészter fóliák esetében ennek azért van jelentősége, mert az alapfelület méretstabil, de kémiailag inert a legtöbb hagyományos bevonattal szemben. Az UV-sugárzással keményedő készítményeket úgy tervezték, hogy mechanikusan és kémiailag tapadjanak az inert felülethez a másodperc törtrésze alatti expozíció alatt, ami lehetővé teszi a többszörös felhalmozódást. Minden egyes lépésben vékony héj kerül az utolsó rétegre, és mivel a kikeményedés szinte azonnali, a fóliának soha nincs ideje leereszkedni vagy szétterülni, mielőtt a következő réteg lemegy.
| Réteg funkció | Tipikus szerep a veremben | Vizuális hozzájárulás |
|---|---|---|
| Árnyékoló kabát alap | Lezárja az aljzatot, kiegyenlíti a felületi energiát | Egységes fényes vagy matt alapozó |
| Felépítő réteg | Mérhető magasságot ad a megemelt zónákban | Tapintható megkönnyebbülés, dombornyomott tapintás |
| Textúra réteg | Felületi egyenetlenséget vagy mintázatot hoz létre | Matt-fényes kontraszt, szemcsés, márványozás |
| Felső tömítőbevonat | Védi az alsó rétegeket, beállítja a végső fényt | Karcállóság, mélységérzékelés |
Az átjárások száma, az egyes gyanták viszkozitása és az átjárások közötti kikeményedési dózis az a három változó, amely meghatározza, hogy a kész lapon finom foltfényes hangsúly vagy erősen dombornyomott, háromdimenziós motívum olvasható-e. Mivel az eljárás teljes egészében additív és fényvezérelt, rétegről rétegre állítható anélkül, hogy a teljes présbeállítást át kellene dolgozni, ez az egyik oka annak, hogy a filmkonverterek előnyben részesítik a rövid és közepes hosszúságú dekorációs sorozatoknál.
Miért függenek az aranyozott effektusok a rétegsorrendtől, nem csak a fémes tintától?
Elterjedt tévhit, hogy az aranyozott megjelenés egyetlen fémes tintanyomtatásból származik. A gyakorlatban a fémes megjelenés a Aranyozott PET hőátadó fólia sorozatból épül fel: egy elválasztó réteg, egy fényvisszaverő fémezett réteg, egy ragasztóréteg, majd az UV-lakk munka, amely meghatározza, hogy a fémes kép valójában hol fog megjelenni, miután átvitték. A lakk nem adja hozzá magát a fémet; szelektív maszkként és textúrahordozóként működik, amely pontosan meghatározza, hogy a fémezett réteg mely részei szabaduljanak tisztán a fogadó felületre az átvitel során, és ezek a részek hogyan érezzék magukat és hogyan verik vissza a fényt a felhordás után.
Mivel az UV-lakk éles élhatárolással köt ki, a finom vonalvezetés, a kis serif szövegek és a bonyolult szegélyminták sokkal kevesebb kifolyással reprodukálhatók a fémes rétegben, mint amennyit a képernyő alapú maszkolás lehetővé tesz. Ez különösen fontos a címkék és a csomagolások esetében, ahol a márkajelzésnek tisztán kell olvasnia mind a közeli ellenőrzési távolságban, mind a polctól való távolságban.
A fémezett réteg és a lakkmaszk közötti regisztrációs pontosság a kész minőség egyetlen legnagyobb meghatározója. Már egy kis elmozdulás is lágy vagy megkétszerezett élt okoz az aranyozott mintán, ami vizuálisan sokkal jobban észrevehető a tükröződő felületen, mint a lapos tintanyomatokon, mivel a fény megfogja a rosszul igazított élt, és közvetlenül ráirányítja a tekintetet.
Márvány és szerves minták létrehozása szabályozott UV áramlással
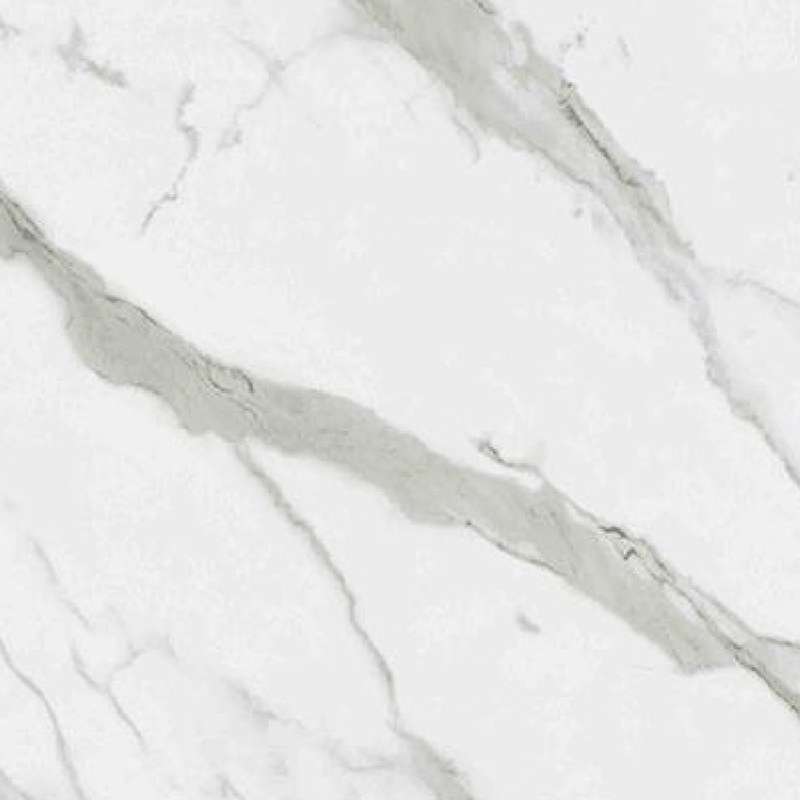
A márványmintás UV-nyomtatás a gyanta lerakódása és a térhálósító lámpa rögzítése közötti rövid időintervallumon alapul. Az ablak alatt a szomszédos, eltérő viszkozitású vagy pigmenttartalmú nedves lerakódások határaikon kölcsönhatásba lépnek, és a természetes kőhöz kapcsolódó erezett, szabálytalan vonalakat hoznak létre. A gyanta túl korai kikeményítése lapos, egyenletes felületet eredményez, erezet nélkül; a túl késői kikeményítés lehetővé teszi a minta terjedését, amíg teljesen elveszíti definícióját. Az ismételhető, márványos eredmény elérése azt jelenti, hogy az időzítési ablakot stabilan kell tartani a teljes futtatás során, nem csak az első néhány lapon.
Mivel a hatás a nedves rétegek közötti élő kölcsönhatáson múlik, nem pedig egy rögzített képernyőn vagy lemezen, soha nem lehet két márványozott lap pixel-azonos, amit általában inkább erősségnek tekintenek ebben a díszítési stílusban, semmint hibának, mivel tükrözi a természetes kő szerves egyenetlenségét, amit a minta hivatott megidézni.
Két praktikus kar vezérli a mintaskálát. Először is, az alapszín és a kiemelő szín közötti viszkozitási rés: a szélesebb rés élesebb, vékonyabb erezettséget eredményez, míg a szűkebb rés lágyabb, szélesebb örvényeket ad. Másodszor, az áthaladásonkénti lerakódási mennyiség: a nehezebb lerakódások több időt vesznek igénybe, mielőtt elérik a gélpontot, így több teret ad a mintának a fejlődéshez, mielőtt a kikeményedés megállítaná. Egyik kart sem szabad egyedül beállítani; a viszkozitás változtatása a lerakódás mennyiségének beállítása nélkül általában a minta skáláját egy előre nem látható irányba tolja el, nem pedig a tervezett irányba.
- Az alacsonyabb viszkozitású kiemelő gyanta általában finom, cérnaszerű erezetet eredményez
- A nagyobb viszkozitású kiemelő gyanta általában széles, felhőszerű foltokat hoz létre
- A prés környezeti hőmérséklete eltolja a nyitott idő ablakát, és műszakonként kell naplózni
- A vonalsebesség megváltoztatja a várakozási időt a lerakódás és a kikeményedés között, és újra kell kalibrálni, amikor módosítják
Az UV-nyomtató képessége a film- és matricahordozókhoz
Nem minden UV-képes présgép alkalmas filmezésre. A uv nyomtató matricákhoz vagy transzferfóliának három olyan tulajdonságra van szüksége, amelyekkel egy általános célú UV-prés nem mindig rendelkezik merev hordozókhoz: precíz fóliafeszesség-szabályozás, kikeményítő rendszer, amely nem torzítja el hő hatására a vékony, rugalmas szövedéket, és egy felhordó rendszer, amely képes változó magasságú rétegek lerakására anélkül, hogy a nedves gyanta húzódna vagy elkenődne a következő menetekben.
| Követelmény | Miért számít a filmen |
|---|---|
| Alacsony hőfokon LED kötés | A vékony PET-szövetek eltorzulnak vagy összezsugorodnak nagy hőfokon sugárzó higanygőz lámpák hatására |
| Zárt hurkú feszültségszabályozás | Az egyenetlen feszültség hosszú távon a regisztrációs sodródást okozza |
| Antisztatikus szalagkezelés | A filmen lévő statikus felhalmozódás a nedves gyantába vonzza a port a kikeményedés előtt |
| Többmenetes fejbeállítás | A réteges domborzathatások szubmilliméteres ismétlési pontosságot igényelnek |
A film vastagsága is korlátozza, hogy mit lehet elérni. A nagyon vékony filmek meghajlanak egy vastag felhalmozódó réteg helyi súlya alatt, amely a tekercs feszültség alatti visszatekercselése után halvány hullámzásként táviratozhat a hátoldalon. A 25 mikron alatti PET-tel dolgozó konverterek általában alacsonyabbra teszik a teljes felépítési magasságot, mint egy nehezebb fólia esetében, majd vizuálisan kompenzálják a textúra és a fényes kontrasztot, nem pedig a nyers magasságot.
A fóliakezelés, nem pedig a gyantakémia, általában a korlátozó tényező abban, hogy mennyire ambiciózus lehet a texturált kialakítás vékony, rugalmas hordozókon.
Az UV-lakknyomtatás gyakori hibái és azok megelőzése
A legtöbb textúra- és aranyozási hiba a kis számú alapvető ok valamelyikére vezethető vissza, és ha a futás elején azonosítja, hogy melyik áll a háttérben, az sokkal több anyagot takarít meg, mint a beállítások próba-hibával történő módosítása a műszak közepén.
| Hiba | Valószínű Oka | Praktikus javítás |
|---|---|---|
| Puha vagy elmosódott élek a kiemelt szövegen | A keményedési dózis túl kicsi, vagy a lámpa távolsága eltolódott | Ellenőrizze a lámpa teljesítményét, és állítsa be újra a leállási távolságot |
| Repedés hajlított vagy hajtogatott területeken | Túl vastag felhalmozódás a fólia rugalmasságához képest | Csökkentse a rétegszámot, vagy váltson rugalmasabb gyantaminőségre |
| Egyenetlen fényű foltlakk-felületen | Inkonzisztens lerakódási vastagság az applikátorból | Kalibrálja újra az anilox vagy a digitális fejes betét térfogatát |
| A fémréteg egyenetlenül emelkedik az átvitel során | Lakkmaszk alul- vagy túlszáradt | Tesztelje újra a kikeményedési ablakot kis lépésekben, és tartsa stabilan |
| Márványos minta lapos színre összeomlik | A kikeményedés azelőtt indult el, hogy a mintázat kialakulhatott volna | Kissé hosszabbítsa meg a nyitvatartási időt, vagy csökkentse a vonalsebességet |
Hasznos szabály, hogy minden műszakban rövid hibanaplót kell vezetni a vonalsebességhez, a lámpa teljesítményéhez és a környezeti hőmérséklethez. Mivel az UV térhálósodási reakció érzékeny a kis környezeti változásokra, a csak bizonyos eltolódásokban vagy bizonyos évszakokban megjelenő minták gyakran inkább a hőmérsékletre vagy a páratartalomra vezethetők vissza, nem pedig magukra a présbeállításokra.
Gyakorlati paraméterek beállítása fényes és texturált felületekhez
Három beállítás végzi el a munka nagy részét, amikor a konverternek a lapos, fényes felületről a határozott dimenziós textúra felé kell mozgatnia a munkát, vagy fordítva.
- letét volume per pass: szabályozza, hogy mennyi anyag áll rendelkezésre az építési magassághoz, mielőtt a kikeményedés a helyére rögzíti
- Kúradagolás menetenként: szabályozza, hogy a gyanta milyen gyorsan kötődjön meg, ami viszont azt szabályozza, hogy a lerakódás mennyit engedjen kiegyenlíteni a keményedés előtt
- A bérletek száma: szabályozza a kumulatív magasságot, és lehetővé teszi a különböző típusú gyanták rétegezését a kombinált hatások érdekében, például matt textúrájú réteget a fényes tömítőbevonat alatt
Az egyszerű, textúra nélküli, fényes felület eléréséhez általában elegendő egyetlen elöntés teljes kikeményedési dózissal és alacsony lerakódási térfogattal. Erősen dimenziós vagy aranyozott textúra esetén a konverterek általában fokozatosan, három-hat menetben épülnek fel, és minden egyes lépés után ellenőrzik a magasságot és az élek élességét, ahelyett, hogy egy rétegben próbálnák meg a teljes felépítést, mivel egyetlen túl vastag menet sokkal hajlamosabb az egyenetlen kikeményedésre teljes mélységében, mint több vékonyabb, egymás után kikeményített menet. Az egyes lépések utáni ellenőrzések lehetőséget adnak a gyártási csapatnak arra is, hogy hamarabb leállítsák, ha egy könnyebb konstrukció már megfelel a célnak, így elkerülhető, hogy gyantát és nyomási időt költsenek olyan magasságba, amelyre a kész tervnek valójában nincs szüksége.
Ahol a 3D és az aranyozott UV-textúrák elférnek a prémium csomagolásban
A dimenziós és fémes UV-textúra-munkát leggyakrabban ott határozzák meg, ahol egy csomagnak vagy címkének magasabb szintet kell jeleznie egy termékcsaládon belül anélkül, hogy megváltoztatná az alapul szolgáló szerkezeti csomagolást. A texturált logó, az aranyozott szegély vagy a márványozott kiemelő panel olyan tapintható jelzést ad a polc felé néző felületnek, amelyet a lapos nyomat nem képes lemásolni, és ez a jelzés egy pillantással leolvasható, még mielőtt a vásárló felveszi az árut.
Prémium csomagolóanyag-transzfer fóliaként ezt a fajta fóliát jellemzően hő- és nyomásátvitellel hordják fel merev vagy félmerev csomagolási hordozókra, például összecsukható kartondobozokra, merev dobozokra vagy öntött kupakokra, ahelyett, hogy magát végső látható felületként használnák. A fólián végzett UV-lakkozási munka előre meghatározza az átvitt mintát, ami azt jelenti, hogy a tervezési változtatások tesztelhetők és jóváhagyhatók a fóliatekercsen, mielőtt egyetlen egységnyi kész csomagolást gyártanának, csökkentve az elsődleges csomagolóanyag költséges utómunkálásának kockázatát.
A dekoráció és a szerkezet elválasztása több teret ad a márkacsapatok számára a variációk tesztelésére. Mivel a textúra és a fémes minta már azelőtt létezik a transzferfólián, hogy az találkozott volna a kartonnal vagy palackkal, a tervező több dombormélységet vagy mintázatsűrűséget is összehasonlíthat egymás mellett a lapos filmmintákon, kiválaszthatja azt, amelyik a legjobban fényképez és kezelhető, és csak ezt követően döntheti el a kész csomagolás teljes gyártási sorozatát. Ez a sorrend lerövidíti a visszacsatolási hurkot a tervezés és a gyártás között, összehasonlítva azokkal a módszerekkel, ahol a dekoratív hatás csak a kész, összeszerelt csomagoláson értékelhető.
- Foltosan aranyozott szegélyek a kozmetikai és szeszesital-csomagoló összecsukható kartondobozokon
- Texturált márkajelzések merev díszdobozokon és prezentációs csomagoláson
- Márványos kiemelő panelek a szépség- és testápolási termékek címkéin
- Finom fém vonalvezetés a kupakokon és záróelemeken, ahol a lapos fóliabélyegzés önmagában hiányzik a részletekről
UV-textúrájú film tárolása és kezelése átalakítás előtt
A munka nem áll meg, ha egy tekercs lejön a présről. A markáns textúrájú vagy aranyozott felületű fólia érzékenyebb a kezelési sérülésekre, mint a lapos nyomatú tekercs, mivel a megemelt területek az érintkezési pontokon koncentrálják a nyomást, ahelyett, hogy egyenletesen terítenék el a lapon. A kész tekercsek helytelen egymásra rakása vagy nagy hőmérséklet-ingadozású helyen történő tárolása az egyik leggyakoribb módja annak, hogy a konverter az egyébként jó minőségű anyagot még azelőtt elveszíti, hogy elérné a transzfer vagy laminálás szakaszát.
| Kezelési tényező | Ajánlott gyakorlat |
|---|---|
| Tekercstájolás | Tárolja függőlegesen a magtartón, nem pedig egymásra rakva |
| Környezeti hőmérséklet | Tartsa stabil tartományon belül, hogy elkerülje a gyanta rideggé válását vagy felpuhulását |
| Páratartalom expozíció | Kerülje a magas páratartalmú tárolást, amely befolyásolhatja a kioldóréteg teljesítményét |
| Interleaving | Az erősen texturált mintákhoz használjon védőfóliát a borítások között |
A nyomtatás és az átalakítás közötti átfutási idő UV-textúrájú fóliák esetében is fontosabb, mint síkfóliák esetében. Mivel a kikeményedett gyanta a kezdeti térhálósodást követően rövid ideig kémiailag stabilizálódik, a konverterek általában egy rövid pihenőidőt tesznek lehetővé, mielőtt egy erősen felhalmozódott tekercset átfutnának egy transzferprésen, ami csökkenti a textúra eltolódásának vagy a felszabadulási jellemzők megváltozásának esélyét a futás közben.
Az ilyen fóliával dolgozó minőségügyi csapatok rendszeresen tartanak egy referenciamintát a jóváhagyott textúrákról és fényességi szintekről az ellenőrző állomás mellett, mivel a vizuális összehasonlítás a fizikai standarddal sokkal gyorsabban észleli a felépítési magasság vagy a mintázat sűrűségének finom eltolódását, mintha minden tekercset a semmiből mérnének egy írott specifikáció alapján.
Gyakran Ismételt Kérdések
1. kérdés: Miben különbözik az UV-lakk a szabványos laminátumtól vagy filmbevonattól?
A szabványos bevonatok lassan száradnak vagy kikeményednek, és lapos, egyenletes réteget képeznek. Az UV-lakk másodpercek alatt kikeményedik ultraibolya fény hatására, ami a gyantát a helyére fagyasztja, mielőtt ideje kiegyenlíteni, így megtartja a magasságot, az éleket és a mintázatot, amelyet a hagyományos bevonat elveszít.
2. kérdés: Alkalmazható-e az UV-lakk textúrája csak a terv kiválasztott területeire, nem pedig a teljes lapra?
Igen. A foltos felhordás az egyik legelterjedtebb felhasználási mód, mivel csak egy logó, szegély vagy kis motívum szelektív megemelése vagy textúrája kontrasztot hoz létre a környező lapos nyomattal szemben, és kevesebb gyantát használ, mint egy teljes lapos kezelésnél.
3. kérdés: A vastagabb lakkréteg mindig jobb tapintási hatást eredményez?
Nem feltétlenül. Egy bizonyos magasságon túl a vastagság növeli a hajlított fólia repedésének kockázatát, és lelassíthatja a kikeményedést a lerakódás teljes mélységében. A legtöbb konverter a mérsékelt felépítést és az éles élek felbontását prémium minőségűnek találja, mint önmagában a túlzott magasság.
4. kérdés: Hogyan tartható fenn a márványozott minta egy hosszú gyártási folyamat során?
A konzisztencia attól függ, hogy a lerakás és a kikeményedés közötti nyitott idő állandóan tartható-e, mivel ez az ablak teszi lehetővé a minta kialakulását. A vonalsebesség, a lámpateljesítmény és a környezeti hőmérséklet mind befolyásolja az ablakot, és ezeket együtt kell ellenőrizni, nem pedig külön-külön.
5. kérdés: Milyen hordozótulajdonságokat kell ellenőrizni az aranyozott textúra munka megkezdése előtt?
A fóliavastagság, a felületi energia és a feszültség alatti síkosság a fő tényezők. A vékony vagy alacsony felületi energiájú fóliák esetében szükség lehet egy alapozó áthaladásra vagy a beállított keményedési dózisra, hogy megbízható tapadást és egyenletes fényt érjenek el a teljes szalagszélességben.
6. kérdés: Az UV-lakkos nyomtatás alkalmas rövid gyártási sorozatokra, vagy csak hosszú sorozatokra?
Mindkettőnek megfelel, de más okokból. A rövid futtatások előnye, hogy a rétegbeállítások digitálisan állíthatók be új szerszámok nélkül, míg a hosszú futtatások a folyamat konzisztens, megismételhető gyógyulási viselkedéséből profitálnak a paraméterek rögzítése után.